

Паспорт проекта
Отрасль: Спецпроекты производства оптики, автомобильных триплексов со спецнапылением, IT-оборудования
Цель: Потоковая обработка сверхтонкого стекла от 2 до 0,5 мм
Старое оборудование: Стандартный стол раскроя и ручной перенос заготовок
Новое оборудование: Линия на базе 5-осевого ЧПУ Intermac Master + загрузочные лапы Genius RS-A
Снижение брака на загрузке/резе: с 35% до стабильных 2%
Расчетный срок окупаемости: 14-18 месяцев за счет кратного снижения брака на дорогих заготовках
Задача
- Раскроить стекло толщиной 2 мм (габариты листа до 2500×1750 мм).
- Выполнить 5-осевую обработку нарезанных деталей: сверление, зенкование, фрезеровка, гравировка, шлифовка чашечным инструментом, криволинейный фацет.
Инженерный вызов
Стекло 2 мм на площади в 2,5 метра ведет себя как хрупкая пленка. Трудности делятся на два этапа:
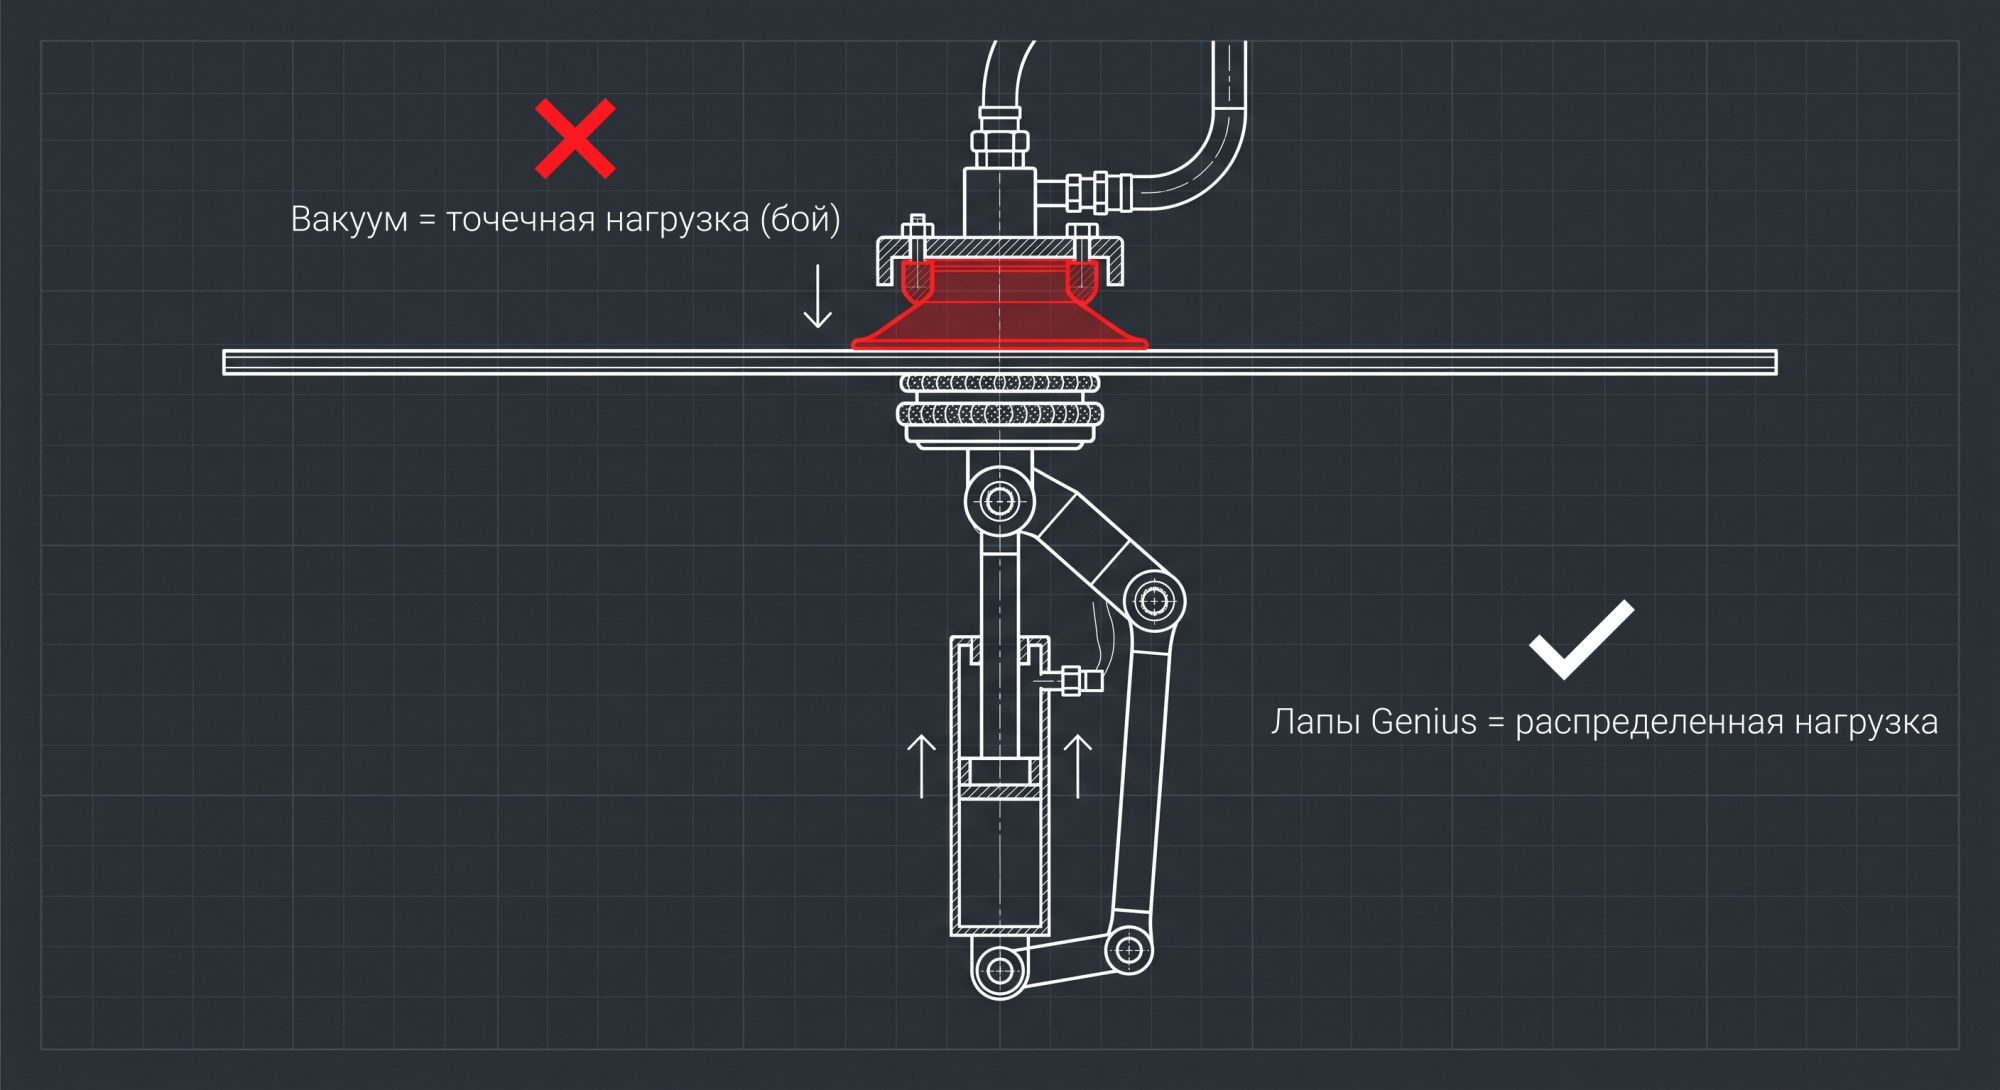
- На этапе раскроя: Обычные вакуумные загрузчики использовать нельзя — сила вакуума расколет гигантский лист еще при подаче на стол. Также критически важен ювелирный контроль режущего ролика, чтобы избежать сквозного пробоя.
- На этапе 5-осевой обработки: Когда деталь уже вырезана и попадает на ЧПУ-центр, возникает проблема позиционирования. Тонкую заготовку нужно надежно зафиксировать вакуумом для фрезеровки, не повредив её.
Решение
Этап 1: Бесстрессовая загрузка и раскрой
- Отказ от вакуума при подаче: Загрузку целого листа на стол реализовали через лапы Genius RS-A с плавным подъемом. Точечные нагрузки полностью исключены.
- Контроль реза: За давление режущего ролика отвечает пропорциональный клапан. Рез идет в ноль, без микротрещин по кромке.
Этап 2: Обработка и позиционирование на Intermac Master
Всю 5-осевую фрезеровку закрыли многофункциональным ЧПУ-центром. Чтобы зафиксировать тонкие детали на столе станка, используем два сценария:
- Для потока: Спецприсоски (изготавливаются в Италии или прямо на станке). Обеспечивают максимальную площадь вакуумного прижима детали, исключая сколы при фиксации.
- Для мелких партий: Искусственно утолщаем деталь с помощью подложки, что позволяет работать стандартными присосками.
Экстра-возможности (УТП линии)
Оборудование подбиралось с запасом прочности. Всю технологическую связку (от реза до сложной гравировки и криволинейного фацета) протестировали не только на заданных 2 мм, но и на экстремально тонком стекле до 0,41 мм. На сегодняшний день это единственное подтвержденное решение такого уровня в РФ (посмотреть видео обработки по ссылке [https://disk.yandex.ru/i/tFNA6RVjyPPYGg] ).
Результат
Клиент получил комплекс оборудования, который стабильно кроит листы 2 мм без брака на этапе загрузки и выполняет 5-осевую обработку сверхтонких деталей (до 0,5 мм) без микросколов при фрезеровке.
Исключение ручных операций и отказ от точечного вакуума позволили снизить процент брака на тонком номинале с 35% до 2%. Расчетный срок окупаемости комплекса за счет экономии дорогостоящего материала составляет около 14-18 месяцев.
Комментарий инженера Компании ЮТА
«Вакуум на таком стекле не помощник, а главный риск. Всё решение построено вокруг того, чтобы не создавать точечных нагрузок ни при загрузке, ни при резе».
Остались вопросы по подбору оборудования для тонкого номинала? Опишите задачу, и инженеры Компании ЮТА подберут технологическую связку под ваши допуска.
В целях защиты коммерческой тайны детализация технологических процессов и планировки цехов публикуются в обезличенном виде. Название предприятия не раскрывается, реальные кадры производственных линий заменены концептуальными схемами.