

Попытка спасти кромку стекла от «прижога», просто выкрутив вентиль подачи воды на максимум, напоминает тушение костра из ведра с завязанными глазами. Воды вокруг много, насосы гудят на пределе, но в саму точку огня не попадает ни капли. Тем не менее на большинстве стекольных производств при появлении искр и белого налета на торце стекла операторы делают именно это — добавляют напор в системе охлаждения.
Принято считать, что чем сильнее мы заливаем алмазный круг водой, тем дольше он живет и тем чище идет обработка. Однако исследования инженеров Швейцарской высшей технической школы Цюриха (ETH Zürich) доказывают обратное. Инженерный департамент Компании ЮТА разобрал результаты промышленных испытаний: делимся выводами о том, почему классическое «заливное» охлаждение перегружает электрошпиндели, откуда берется прижог при работающем насосе и как амперметр станка помогает вовремя поймать затупление алмазов.
Физика «прижога» и экономический парадокс охлаждения
При скоростной обработке кромки стекла (на подачах от 15 до 45 м/мин при скорости резания 50 м/с) алмазные зерна работают в режиме колоссального тепловыделения. Если вода не успевает отводить тепло непосредственно из пятна контакта, происходит так называемый прижог:
- В зоне резания появляются светящиеся искры
- Стекло на микроуровне начинает плавиться, оставляя на кромке характерный белый пережженный слой, который невозможно убрать на мойке.
- Нагрузка на привод резко возрастает, вызывая опасный скачок тока на электрошпинделе.
Чтобы избежать этого брака, инструмент на станках принято буквально заливать водой (с расходом от 30 до 90 л/мин). Но у такого подхода есть скрытая цена, о которой редко задумываются при закупке инструмента. Промышленный аудит показывает парадоксальную картину: на каждый 1 рубль, потраченный заводом на алмазные круги, приходится 2,5 рубля затрат на систему охлаждения.
Больше половины этих денег (свыше 60%) сгорает в двух неочевидных статьях бюджета: 40% съедают покупка, обслуживание и электричество для мощных насосных станций, а еще 22% уходит на фильтрацию воды, флокулянты и утилизацию стекольного шлама.
27 форсунок против одной: почему «больше воды» не значит «лучше»
Чтобы понять, куда уходит вода и почему она не всегда спасает от прижога, швейцарские инженеры протестировали три типа охлаждающих коллекторов при работе алмазным кругом диаметром 150 мм (металлическая связка, профиль «С» / «карандаш», средний размер алмазного зерна 82,5 мкм):
- Стандартное кольцо (SSR) — классический алюминиевый коллектор с 27 форсунками, равномерно распределенными вокруг круга (расход 30–90 л/мин).
- Оптимизированное многофорсуночное кольцо (OSR) — увеличенное число сопел с измененным углом атаки.
- Тангенциальная система (TSR) — коллектор всего с одной направленной форсункой, бьющей строго по касательной в зону входа алмазного зерна в стекло (расход всего 5,5 л/мин).

Картинка 1: Сравнение геометрии систем охлаждения. Слева — стандартное кольцо (SSR) с 27 форсунками, распыляющее до 90 л/мин вокруг всего инструмента. Справа — тангенциальная система (TSR) с одним соплом, направляющим поток (5,5 л/мин) точно в зону резания. Красным цветом выделены траектории подачи воды.
Первый же тест провели вхолостую, вообще без стекла. Когда шпиндель просто крутится в воздухе на рабочей частоте 6500 об/мин, датчик показывает базовый ток холостого хода 2,08 А. Но как только оператор открывает воду на стандартном кольце с 27 форсунками, нагрузка на электрошпиндель начинает резко расти вместе с напором воды.
Физика здесь проста: плотная водяная завеса (до 80–90 л/мин), бьющая в диск со всех сторон, работает как мощный гидравлический тормоз. Стекло в станок еще даже не подали, а привод шпинделя и его подшипники уже работают под нагрузкой просто для того, чтобы «провернуть» круг сквозь толщу воды. Когда же вместо 27 сопел включили систему с одной направленной форсункой (TSR), ток холостого хода вырос всего на 0,05 А — паразитное сопротивление воды исчезло.
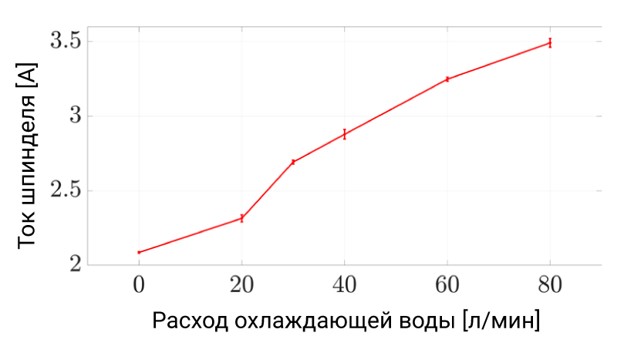
Картинка 2: Паразитная нагрузка на шпиндель от самой воды. График тока холостого хода (без обработки стекла) показывает: чем выше расход воды в стандартном кольце (от 30 до 80 л/мин), тем сильнее гидродинамическое сопротивление нагружает привод шпинделя.
Логичный вопрос: почему тогда просто не прикрыть вентиль на обычном кольце с 27 форсунками?
Как только подачу воды в стандартном кольце (SSR) убавили с 60 до 20–30 л/мин, кромка стекла тут же начала «гореть» и искрить. Причина кроется в аэродинамике: алмазный круг вращается с линейной скоростью 50 м/с — это 180 км/ч, скорость спорткара на трассе. На таких оборотах диск увлекает за собой воздух и создает вокруг режущей кромки плотный воздушный щит. Когда вы убавляете общий кран на кольце с 27 отверстиями, напор в каждой отдельной форсунке падает: вялые струйки воды просто не могут пробить эту «воздушную рубашку». Поток воздуха от круга сдувает воду вверх мимо зоны резания, и алмаз пилит стекло всухую.
Совсем иначе работает одна сфокусированная форсунка (TSR). Даже при минимальном расходе всего 5,5 л/мин (в 10–15 раз меньше воды!) вся энергия потока собрана в одну упругую струю. Она легко пробивает воздушный барьер круга, бьет точно в точку контакта алмаза со стеклом и в итоге дает самую чистую кромку с минимальной шероховатостью и волнистостью.
Ток шпинделя как кардиограмма алмазного круга
Но даже идеально настроенная струя воды не спасет стекло, если сам алмазный круг «замылился» и перестал резать. В цеху этот момент могут пропускать до последнего — пока не полетят искры и не пойдет скол. Чтобы увидеть, как именно умирает режущая способность инструмента, исследователи сняли высокоточные силиконовые слепки круга и изучили их под 3D-микроскопом: при полном размере алмазного зерна 82,5 мкм над металлической связкой выступает лишь его острая верхушка — в среднем всего на 27 мкм (меньше трети толщины человеческого волоса).
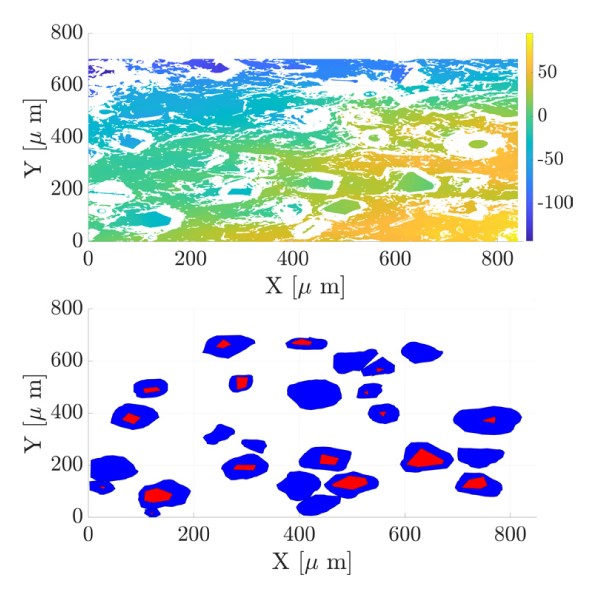
Картинка 3: Топография рабочей поверхности алмазного круга под 3D-микроскопом. Сверху — карта высот металлической связки и алмазных зерен; снизу — цифровая маска, где синим показаны контуры алмазных зерен, а красным — их острые режущие вершины. Средняя высота выступания зерна над связкой составляет всего 27 мкм.
В чем коварство такого микрорельефа? Даже если на вашем ЧПУ-станке стоит дорогой лазерный датчик измерения профиля инструмента, он долгое время не увидит проблемы: общий диаметр круга почти не меняется, а алмазные зерна не выпадают из связки. Однако станок начинает идти все тяжелее. Причина в микроскопическом притуплении граней алмаза: потеряв острую кромку, зерно перестает «срезать» стекло и начинает буквально «вспахивать» и тереть его, разогревая торец до температуры плавления.
Увидеть этот момент глазами невозможно, но его безошибочно фиксирует ток шпинделя:
- По мере прохождения погонных метров стекла ток на шпинделе плавно ползет вверх.
- Если вовремя не провести вскрытие круга абразивным бруском, трение вызывает локальный перегрев и резкие пики тока — начинается прижог кромки.
- Своевременная правка круга (в тесте — каждые 10 циклов) полностью сбрасывает показатели тока шпинделя к заводскому минимуму.
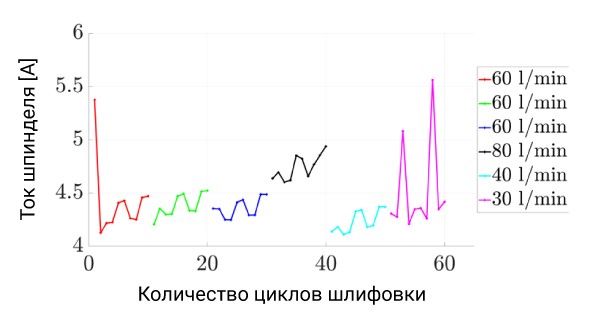
Картинка 4: Диагностика процесса шлифовки по току шпинделя. Стартовый пик на 1-м цикле (5,4 А) — момент первичного врезания круга в острую необработанную кромку после разлома. На первых 30 циклах (60 л/мин) видно, как вскрытие круга каждые 10 проходов сбрасывает растущую нагрузку. На 30–40 циклах (черная линия, 80 л/мин без вскрытия круга) ток уходит вверх из-за затупления зерна и сопротивления мощного потока воды. Два резких пика справа (розовая линия, 30 л/мин) — момент «прижога» кромки, когда слабая струя воды не смогла пробить воздушный барьер круга.
Что это значит для производства?
Попытка решить проблему прижога кромки простым открытием водяного вентиля на полную мощность — это тупиковый путь, который ведет к перегрузке шпинделей и раздуванию счетов за водоподготовку.
Рекомендации инженеров Компании ЮТА:
- Контролируйте направление и напор, а не просто объем воды. Вода должна бить плотной направленной струей точно в зону входа алмазного круга в стекло, пробивая воздушную рубашку вращающегося инструмента. Забитая шламом или сбитая на пару миллиметров форсунка мгновенно приведет к прижогу даже при работающем насосе.
- Следите за амперметром шпинделя. Рост рабочего тока при неизменной подаче и толщине стекла — главный сигнал того, что алмазное зерно потеряло остроту (перешло из резания в трение) и кругу требуется немедленное вскрытие.
- Учитывайте геометрию входа. Самый высокий пик нагрузки на шпиндель всегда приходится на первый проход по острой прямоугольной кромке после разлома. Правильное распределение припуска (стандартные 0,3 мм) и синхронизация со столом резки продлевают жизнь и кругам, и подшипникам шпинделя.
Команда Компании ЮТА помогает выстроить участок обработки кромки и ЧПУ-фрезеровки так, чтобы вы не сжигали ресурс дорогого оборудования. Мы поставляем высокоточные обрабатывающие центры и станки, подбираем оригинальный алмазный инструмент под ваши скорости подачи, оснащаем цеха системами очистки воды и проводим профессиональный ремонт и дефектовку электрошпинделей.
Хотите снизить расход алмазного инструмента и защитить шпиндели от перегрузок на ваших линиях? Свяжитесь с инженерами Компании ЮТА, поможем настроить эталонную геометрию кромки без простоев и брака:
Получить консультацию специалиста
Источники и нормативная база:
- A. Lareida, F. M. Ilten, M. Kuffa, K. Wegener (ETH Zürich). «Investigation of cooling systems in a glass grinding process» (Исследование систем охлаждения и нагрузок на шпиндель при алмазном шлифовании стекла).
- J. A. Sanchez et al. «Machining evaluation of grinding cooling technologies» (Оценка экономики систем подачи СОЖ и утилизации шлама в промышленном шлифовании).
- DIN EN ISO 4288. Геометрические характеристики изделий (GPS). Шероховатость и волнистость поверхности: правила и методы оценки после абразивной обработки.